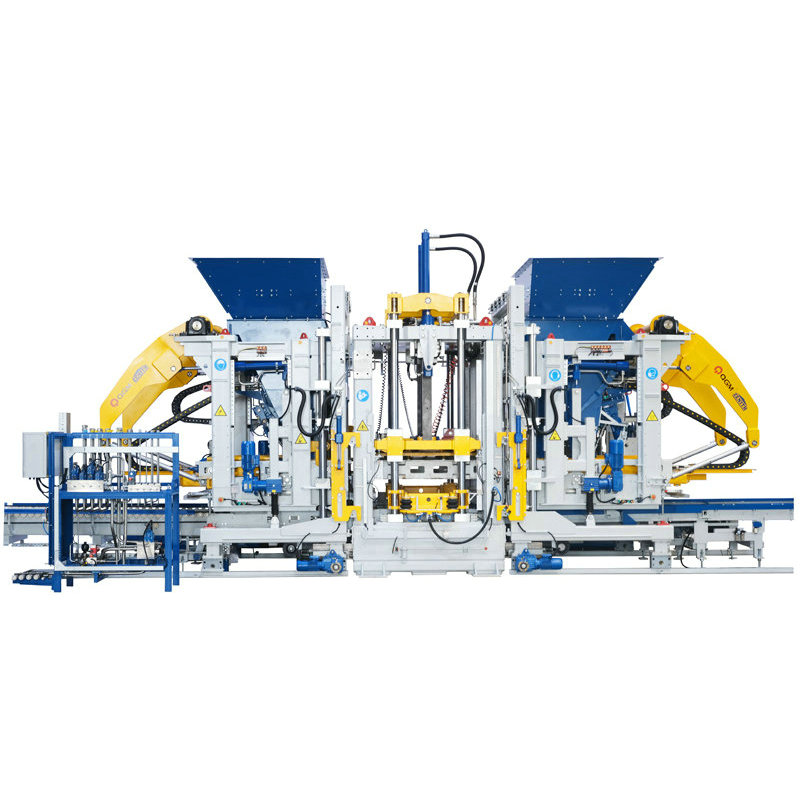
A blokkgyártók megtévesztően egyszerű költségstruktúrával néznek szembe. A cement, az adalékanyag, a víz, az energia, a munkaerő, a formák és a karbantartás a fő ráfordítások. Az eladási árat a helyi piac határozza meg. Az árrést az határozza meg, hogy milyen hatékonyan alakítják át ezeket a bemeneteket értékesíthető blokkokká. AQGM blokkgyártó gépezt a határproblémát a bemenetek átalakítási pontján kezeli: az alakítási ciklusban. Csökkenti a kiselejtezett blokkok anyagveszteségét, lerövidíti az egyes raklapok előállításához szükséges időt, csökkenti a sor működtetéséhez szükséges munkaerőt, és csökkenti a karbantartási terheket a gép élettartama alatt. Ezek nem marketing állítások. Ezek olyan mérhető hatások, amelyeket a vevő a vásárlás előtt költségtanulmány segítségével ellenőrizhet.
Ez az útmutató azoknak a beszerzési csapatoknak készült, akik egy blokkgyártó gépet értékelnek, és akiknek meg kell érteniük, honnan származik a költségcsökkentés. A gyártási költségeket öt költségtényezőre bontja: nyersanyag-pazarlás, ciklusidő és energia, munkaerő és utómunka, karbantartás és pótalkatrészek, valamint a specifikáció illeszkedése. Minden rész ismerteti az illesztőprogramot, azt a mechanizmust, amellyel a QGM blokkkészítő gép csökkenti azt, és azokat az adatokat, amelyeket a vevőnek kérnie kell a hatás megerősítéséhez. atQuangong Machinery Co., Ltd., gyárunk ciklusidő-adatokkal, elutasítási arányadatokkal és specifikációs dokumentációval támogatja a vásárlókat, mérnökcsapatunk pedig áttekintheti egy adott üzem költségmodelljét.
A nyersanyaghulladék a legnagyobb ellenőrizhető költség egy blokk üzemben, mivel minden kiselejtezett blokk cementet, adalékanyagot, vizet, valamint a keveréséhez és kikeményítéséhez felhasznált energiát fogyaszt. A napi 10 000 blokkot 5%-os selejtezési arány mellett előállító üzem naponta 500 blokk értékű anyagot pazarol el. Egy év alatt ez 150 000 anyagtömb nem termelt bevételt. A költség nem csak az anyag. Ez egyben a selejt kezelése, a tárolás helye és a benne rejlő energia is. A QGM blokkgyártó gép első költségcsökkentő mechanizmusa az, hogy képes csökkenteni ezt az elutasítási arányt az alakítási ciklus konzisztenciájának javításával.
A következetesség három tervezési jellemzőből adódik. Az első a vibrációs rendszer. Az állítható amplitúdójú, szabályozott nagyfrekvenciás vibráció lehetővé teszi, hogy a keverék egyenletesen kitöltse a formát, és egyenletes sűrűséget érjen el. A második a hidraulikus présrendszer. A nyomóerőt szabályozott profillal fejtjük ki, így a blokk magassága és sűrűsége ciklusról ciklusra megismételhető. A harmadik a zárt hurkú vezérlés. A gép figyeli a ciklust és valós időben állítja be a paramétereket, így a keverék nedvességtartalmának változása vagy az adalékanyag-osztályozás nem okoz automatikusan selejtezést. Az alábbi táblázat egy tipikus üzemben az elutasítási arány csökkentésének költséghatását mutatja.
| Költségtétel | 5%-os elutasítási arány | 1%-os elutasítási arány | Éves megtakarítás |
| Napi termelés | 10.000 blokk | 10.000 blokk | Nincs változás |
| Napi elutasítások | 500 blokk | 100 blokk | 400 blokk |
| Nyersanyag blokkonként | 0,02 t | 0,02 t | 8 t naponta |
| Éves nyersanyaghulladék | 3000 t | 600 t | 2400 t |
| Cementköltség 100/t | 300 000 | 60.000 | 240 000 |
| Kezelési és ártalmatlanítási költség | Magas | Alacsony | További megtakarítás |
A vevő számára az elutasítási ráta igényét egy hasonló üzem adataival kell alátámasztani, nem pedig egy brosúra-nyilatkozattal. Az adatoknak tartalmazniuk kell a blokk típusát, a keverék kialakítását, a forma típusát és a működési feltételeket. A QGM blokkgyártó gép, amely 5%-ról 1%-ra csökkenti a visszautasítási arányt egy hasonló üzemben, olyan gép, amely megtakarítást eredményezhet a vevő üzemében, feltéve, hogy a keverék és a forma illeszkedik.Quangong Machinery Co., Ltd.ezeket az adatokat a szóban forgó gépmodellekhez szolgáltatja, és gyárunk egy kritikus projekthez próbagyártást is meg tud szervezni.
A ciklusidő befolyásolja a munkaerő- és energiaköltséget, mivel az üzem teljesítménye a ciklusidő és az üzemórák számának szorzata. Egy raklapot 15 másodpercenként előállító gép óránként 240 raklapot gyárt. Egy raklapot 20 másodpercenként előállító gép óránként 180 raklapot gyárt. A különbség 60 raklap óránként, vagy 480 raklap egy 8 órás műszakban. Ha minden raklap 8 blokkot hordoz, a különbség műszakonként 3840 blokk. A blokkonkénti munkaerőköltség csökken, mert ugyanaz a legénység több blokkot gyárt. A blokkonkénti energiaköltség is csökken, mert az erőmű fix energiaigénye nagyobb teljesítményre oszlik el. A QGM blokkgyártó gép a gyorsabb vibráció, gyorsabb préselés és gyorsabb raklapkezelés révén csökkenti a ciklusidőt, és a hatékonyabb hidraulikus és vibrációs rendszerek révén csökkenti a blokkonkénti energiát.
Az alábbi kidolgozott példa azt mutatja be, hogy a ciklusidő-csökkentés hogyan válik költségcsökkentéssé egy két műszakban működő üzemben.
Az alábbi táblázat a ciklusidő összehasonlítását és az ebből eredő költséghatást mutatja be.
| Paraméter | Alapvető gép | QGM blokkgyártó gép | Hatás |
| Ciklusidő | 20 s | 15 s | 25%-kal rövidebb |
| Blokkok raklaponként | 8 | 8 | Azonos |
| Napi teljesítmény | 20 736 | 27,648 | 33%-kal magasabb |
| Bérköltség blokkonként | Alapvonal | 25%-kal alacsonyabb | Ugyanaz a legénység, több teljesítmény |
| Energia költség blokkonként | Alapvonal | Alacsonyabb | Rögzített kereslet megoszlik több kibocsátás között |
A vevő számára a ciklusidőre vonatkozó állítást egy idővizsgálattal kell ellenőrizni a vevő keverési és formai körülményei között. Az idővizsgálatnak rögzítenie kell a rezgési időt, a préselési időt, a raklap áthelyezési idejét és az üresjárati időt. A 15 másodperces ciklust bemutató QGM blokkgyártó gép a vevő üzemében eltérő ciklust érhet el, ha a keverék eltérő, vagy a raklapkezelés lassabb. A Quangong Machinery Co., Ltd. minden modellhez megadja a ciklusidő-adatokat, és ciklusidő-adataink felhasználhatók a költségmodell felépítéséhez a vásárlás előtt.
Az automatizálás csökkenti a munkát és az utómunkát azáltal, hogy eltávolítja a változékonyságot okozó manuális feladatokat. Egy blokk üzemben a kézi feladatok közé tartozik a formacsere, a raklapkezelés, a keverék nedvességállítása és a blokkellenőrzés. Minden kézi feladat egy-egy variációs forrást mutat be. A nem megfelelően illeszkedő forma mérethibát okoz. A nem igazított raklap blokkot hoz létre, amely az átvitel során megsérül. A nedvességhez nem igazított keverék túl nedves vagy túl száraz blokkot eredményez. A QGM blokkgyártó gép automatizált szerszámbefogással, automatizált raklapáthelyezéssel és zárt hurkú keverésvezérléssel csökkenti ezeket az eltéréseket. Az eredmény blokkonként kevesebb munka és kevesebb kézi hibából származó selejt.
Az alábbi feladattérkép összehasonlítja a fő termelési feladatok manuális és automatizált megközelítését.
| Gyártási feladat | Kézi megközelítés | QGM blokkgyártó gépi megközelítés | Költséghatás |
| Formacsere | Kézi csavarok, 20-30 perc | Hidraulikus befogás, 5-10 perc | Kevesebb állásidő, kevesebb munkaerő |
| Raklapkezelés | Kézi vagy félautomata | Automatizált átvitel és halmozás | Kevesebb kezelő, kevesebb sérülés |
| Keverje össze a nedvesség beállítását | Üzemeltetői ítélet | Érzékelő visszacsatolás és receptvezérlés | Kevesebb nedves vagy száraz selejt |
| Blokkellenőrzés | Kézi mintavétel | Folyamat közbeni felügyelet és riasztások | Korábbi észlelés, kevesebb utómunka |
A munkaerő-megtakarítást nem csak az üzemeltetők száma jelenti. Ez egyben a vonal vezetéséhez szükséges képzettségi szint is. A kézi vonal egy tapasztalt kezelőtől függ, aki meg tudja ítélni a keveréket és az öntőforma illeszkedését. Az automatizált vonal egy technikustól függ, aki képes figyelni a vezérlőképernyőt és reagálni a riasztásokra. A második szerep könnyebben betanítható és könnyebben helyettesíthető. Egy olyan munkaerőpiacon működő üzem számára, ahol kevés a tapasztalt kezelő, ez jelentős költségelőnyt jelent. A QGM blokkgyártó gép automatizált szerszámbefogással és raklapkezeléssel csökkenti a kezelő képességeitől való függőséget és stabilizálja a gyártási költségeket.
A QGM-nél gyárunk feladattérképpel és munkaerő-becsléssel támogatja a vásárlókat a javasolt vonalra. A becslésnek tartalmaznia kell a műszakonkénti kezelők számát, a képzettségi szintet és a várható átdolgozási arányt. A cél az, hogy a vevő blokkonként reális bérköltséget adjon, ne elméleti számot. Üzemünk hasonló automatizálási szintű üzemekből is tud referenciát adni, hogy a vevő érvényesítse a becslést.
A karbantartás és a pótalkatrészek befolyásolják a teljes költséget, mivel a blokkgép nagy ciklusú eszköz. A vibrációs rendszer, a hidraulikus rendszer, a forma és a raklapátvivő rendszer idővel elhasználódik. Az alacsony beszerzési árú, de magas karbantartási költségű gép élettartama során drágább lehet, mint egy magasabb beszerzési árú és alacsonyabb karbantartási költségű gép. A QGM blokkgyártó gép három tervezési lehetőséggel csökkenti a karbantartási költségeket: cserélhető kopóalkatrészek, hozzáférhető szervizpontok és egy vezérlőrendszer, amely rögzíti a prediktív karbantartáshoz szükséges üzemi adatokat. Az eredmény kevesebb nem tervezett állásidő és alacsonyabb blokkonkénti költség az eszköz élettartama alatt.
Az alábbi költségmátrix összehasonlítja az alacsony költségű gépek és a QGM blokkgyártó gépek karbantartási költségtényezőit egy ötéves időszak alatt.
| Költséghajtó | Olcsó gép | QGM blokkgyártó gép | Hatás |
| Kopóalkatrész csere | Gyakori, nem szabványos alkatrészek | Szabványos, cserélhető alkatrészek | Alacsonyabb alkatrészköltség, rövidebb állásidő |
| Hidraulikus szerviz | Tömítési hibák, olajszennyeződés | Szűrt rendszer, elérhető szervizpontok | Kevesebb meghibásodás, alacsonyabb olajköltség |
| Vibrációs rendszer | Csapágyhibák, kiegyensúlyozatlan tengelyek | Nagy teherbírású csapágyak, kiegyensúlyozott tengelyek | Hosszabb szervizintervallum |
| Nem tervezett leállás | Magas, az alkatrész hiánya miatt | Alacsony, a szabványos alkatrészek és adatok miatt | Alacsonyabb kieső gyártási költség |
| Penész élet | Rövid, a rossz beállítás miatt | Hosszabb, a precíz rögzítésnek köszönhetően | Alacsonyabb öntőforma költség blokkonként |
A legfontosabb karbantartási költség gyakran a nem tervezett leállás, nem az alkatrészek. Az a gép, amely péntek délután meghibásodik, és hétfőig vár egy alkatrészre, három napos termelést veszít. A szabványos alkatrészekkel és helyi szervizhálózattal rendelkező gép órák alatt megjavítható. A QGM blokkgyártó gépet szabványos alkatrészekkel és dokumentált szervizeljárással tervezték, így az állásidő kiszámítható és a javítás gyors. Karbantartási adataink felhasználhatók egy adott üzem állásidő-költségének becslésére.
A vevő számára a fenntartási költséget a teljes tulajdonlási költségbe kell beleszámítani, nem külön költségvetésként kell kezelni. A vásárlási döntés során nem csak a vételárat, hanem az alkatrészek ötéves költségét, a munkaerőt, az állásidőt és a termeléskiesést kell összehasonlítani. Üzemünk biztosítani tudja a karbantartási ütemtervet, az alkatrészlistát és a referenciaadatokat a szóban forgó gépekhez. A cél az, hogy a teljes költség látható legyen a rendelés leadása előtt.
Az előírásokat az üzem termelési tervével kell összehasonlítani, nem pedig egy általános prospektussal. A tervhez képest túlméretezett gép szükségtelen tőkeköltséggel jár. Az alulméretezett gép túlórát igényel, és gyorsabban kopik. Az összehasonlításnak ki kell terjednie a raklapméretre, a raklaponkénti blokkokra, a ciklusidőre, a rezgési paraméterekre, a hidraulikus nyomásra, a beépített teljesítményre, az automatizálási szintre és a formacsere rendszerre. Az alábbi táblázat egy specifikációs pontozókártyát tartalmaz a beszerzések összehasonlításához.
| Specifikáció | Tipikus tartomány | Költségrelevancia | Vevő ellenőrzése |
| Raklap mérete | 800 × 600 és 1400 × 1200 mm között | Meghatározza a blokkokat ciklusonként | Illessze a termékösszetételhez |
| Blokkok raklaponként | 6-tól 15-ig | Közvetlen kimeneti szorzó | Erősítse meg a formával |
| Ciklusidő | 12-20 s | Közvetlen munkaerő- és energiahajtó | Kérjen idővizsgálatot |
| Rezgés frekvencia | 5500-7200 ford./perc | Befolyásolja a sűrűséget és az elutasítási arányt | Erősítse meg a beállíthatóságot |
| Hidraulikus nyomás | 200-280 bar | Befolyásolja a sűrűséget és a penész élettartamát | Erősítse meg a nyomásszabályozást |
| Telepített teljesítmény | 55-110 kW | Energia költség blokkonként | Tápellátási adatok kérése |
| Automatizálási szint | Manuálistól teljesen automatikusig | Munka és utómunkálati költség | A munkaerőpiachoz való illeszkedés |
| Formacsere rendszer | Kézi a hidraulikus gyorsbilincshez | Leállás a termékváltoztatás során | Erősítse meg az átállási időt |
Az eredményjelzőt legalább két gépváltozatra és a vevő saját gyártási tervére vonatkozóan kell kitölteni. Az összehasonlításnak tartalmaznia kell a tőkeköltséget, a telepítési költséget, a várható teljesítményt, az elutasítási arányt, a munkaerőköltséget, az energiaköltséget és a karbantartási költséget. A legalacsonyabb blokkonkénti összköltséggel rendelkező opció a helyes választás, nem feltétlenül a legalacsonyabb vételárú opció. Gyárunk ezt az összehasonlítást a vizsgált modellek specifikációs adataival és referencia költségadataival tudja alátámasztani.
A specifikáció felülvizsgálatának tartalmaznia kell a szervizelhetőséget és a pótalkatrészek elérhetőségét is. A magas műszaki jellemzőkkel rendelkező, de helyi alkatrésztámogatással nem rendelkező gép olyan gép, amely leállást okoz. Üzemünk biztosítja az alkatrészlistát, a szerviz ütemezést és a helyi támogatási információkat a QGM Block Making Machine modellekhez. A cél az, hogy az összehasonlítás teljes legyen, ne csak technikailag.
A QGM blokkgyártó gép öt mechanizmuson keresztül csökkenti a termelési költségeket: kevesebb nyersanyag-pazarlás, rövidebb ciklusidő, csökkentett munkaerő- és utómunkálatok, alacsonyabb karbantartási és állásidő-költségek, valamint az üzem termelési tervének megfelelő specifikáció. Mindegyik mechanizmus számszerűsíthető, és mindegyiket ellenőrizni kell a vásárlás előtt. A vevő, aki költségmodellt épít ezekre a mechanizmusokra, látni fogja, hogy a vételár csak egy része a döntésnek. A blokkonkénti teljes költség az eszköz élettartama alatt a helyes mérőszám. Üzemünk támogatja a vevőket a ciklusidő adatokkal, az elutasítási arány adatokkal, a karbantartási ütemtervvel és a specifikációs pontozókártyával, amelyek a modell elkészítéséhez szükségesek, és műszaki csapatunk áttekintheti az adott üzem költségtanulmányát.
Ha egy blokkgyártó gépet értékel egy új üzemhez vagy kapacitásbővítéshez, vegye fel a kapcsolatot a csapattal, és kérje a költségmodell bemeneti adatait és a figyelembe vett modellek specifikációs adatait. Az áttekintés a rendelés leadása előtt elvégezhető, így a döntés a teljes tulajdonlási költségen alapul, nem pedig a vételáron.
1. kérdés: Hogyan csökkenti a QGM blokkgyártó gép a nyersanyag-pazarlást?
Válasz: A gép csökkenti a hulladékot azáltal, hogy javítja az alakítási ciklus konzisztenciáját. A szabályozott nagyfrekvenciás rezgés egyenletesen tölti ki a formát, a hidraulikus présrendszer megismételhető erőprofilt alkalmaz, a zárt hurkú vezérlés pedig valós időben állítja be a paramétereket. Az eredmény alacsonyabb selejtezési arány, ami azt jelenti, hogy kevesebb cementet, adalékanyagot és vizet veszítenek a selejt blokkok.
2. kérdés: Milyen ciklusidőbeli javulásra számíthat a vevő?
Válasz: A ciklusidő függ a blokk típusától, a formától, a keveréktől és a raklapkezeléstől. Hasonló üzemekben a QGM blokkgyártó gép gyakran 15 másodperces ciklust ér el, míg az alapgép 20 másodpercet. A vevőnek kérnie kell egy idővizsgálatot a tényleges keverési és formai körülmények között, mielőtt a költségmodell javítására hagyatkozna.
3. kérdés: Hogyan csökkenti az automatizálás a blokkonkénti munkaerőköltséget?
Válasz: Az automatizálás csökkenti a munkaerőköltséget azáltal, hogy a kézi feladatokat, mint például a szerszámcsere, a raklapkezelés és a keverékbeállítás szabályozott rendszerekkel helyettesíti. Ugyanaz a legénység több blokkot tud készíteni műszakonként, és alacsonyabb a vonalvezetéshez szükséges képzettségi szint. Az eredmény alacsonyabb blokkonkénti munkaerőköltség és stabilabb gyártási folyamat.
4. kérdés: Miért része a karbantartási költség a teljes birtoklási költségnek?
Válasz: A karbantartási költség magában foglalja az alkatrészeket, a munkát és a nem tervezett állásidőt. Egy alacsony vételárú, de gyakori meghibásodású gép több gyártási időt veszíthet, mint amennyibe kerül az alkatrész. A teljes birtoklási költségnek tartalmaznia kell a várható alkatrészfogyasztást, a szervizintervallumot és az eszközélettartam alatti leállási költséget.
5. kérdés: Milyen jellemzőket kell összehasonlítani egy blokkgyártó gép vásárlása előtt?
Válasz: Hasonlítsa össze a raklapméretet, a raklaponkénti blokkokat, a ciklusidőt, a vibrációs frekvenciát, a hidraulikus nyomást, a beépített teljesítményt, az automatizálási szintet és a formacsere rendszert. Fejezze be az összehasonlítást az üzem termelési tervével, és számítsa ki a blokkonkénti teljes költséget az egyes opciókhoz. A specifikációs adatokat és a referencia költségadatokat kérje a szállítótól.
Lépjen kapcsolatba a Quangong Machinery Co., Ltd.-vel még malekérni a költségmodell bemeneteit és specifikációs adatait a vizsgált QGM blokkgyártó gép modellekhez, és megbeszélni a blokkgyártási terv teljes birtoklási költségét.
-